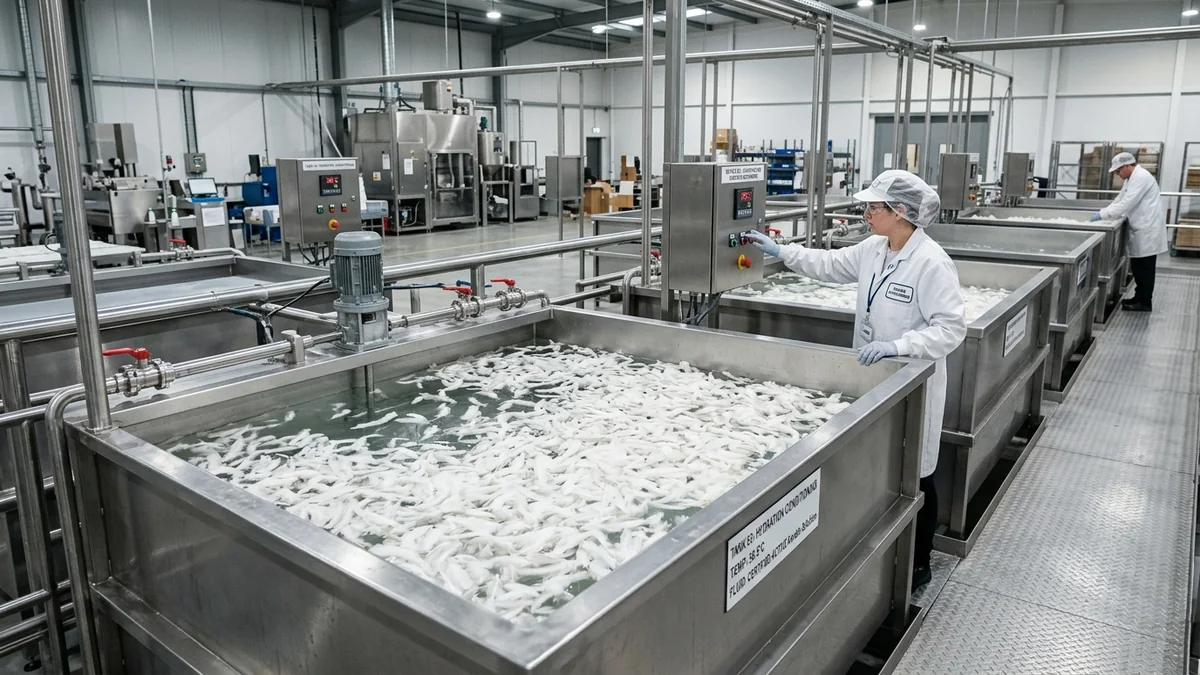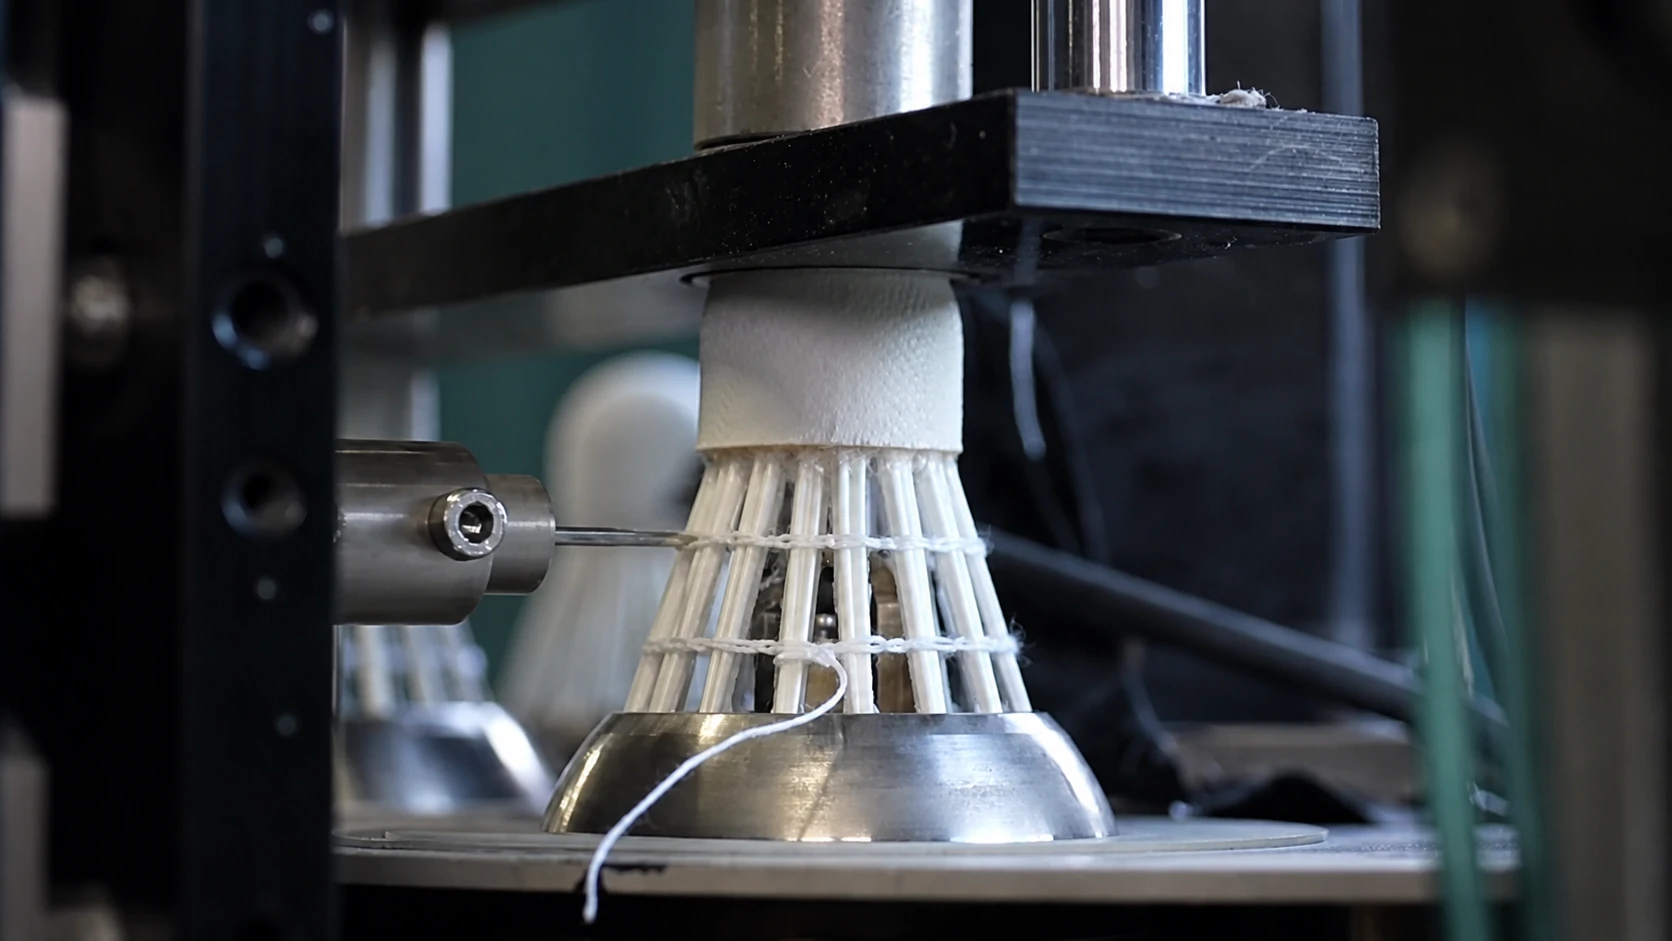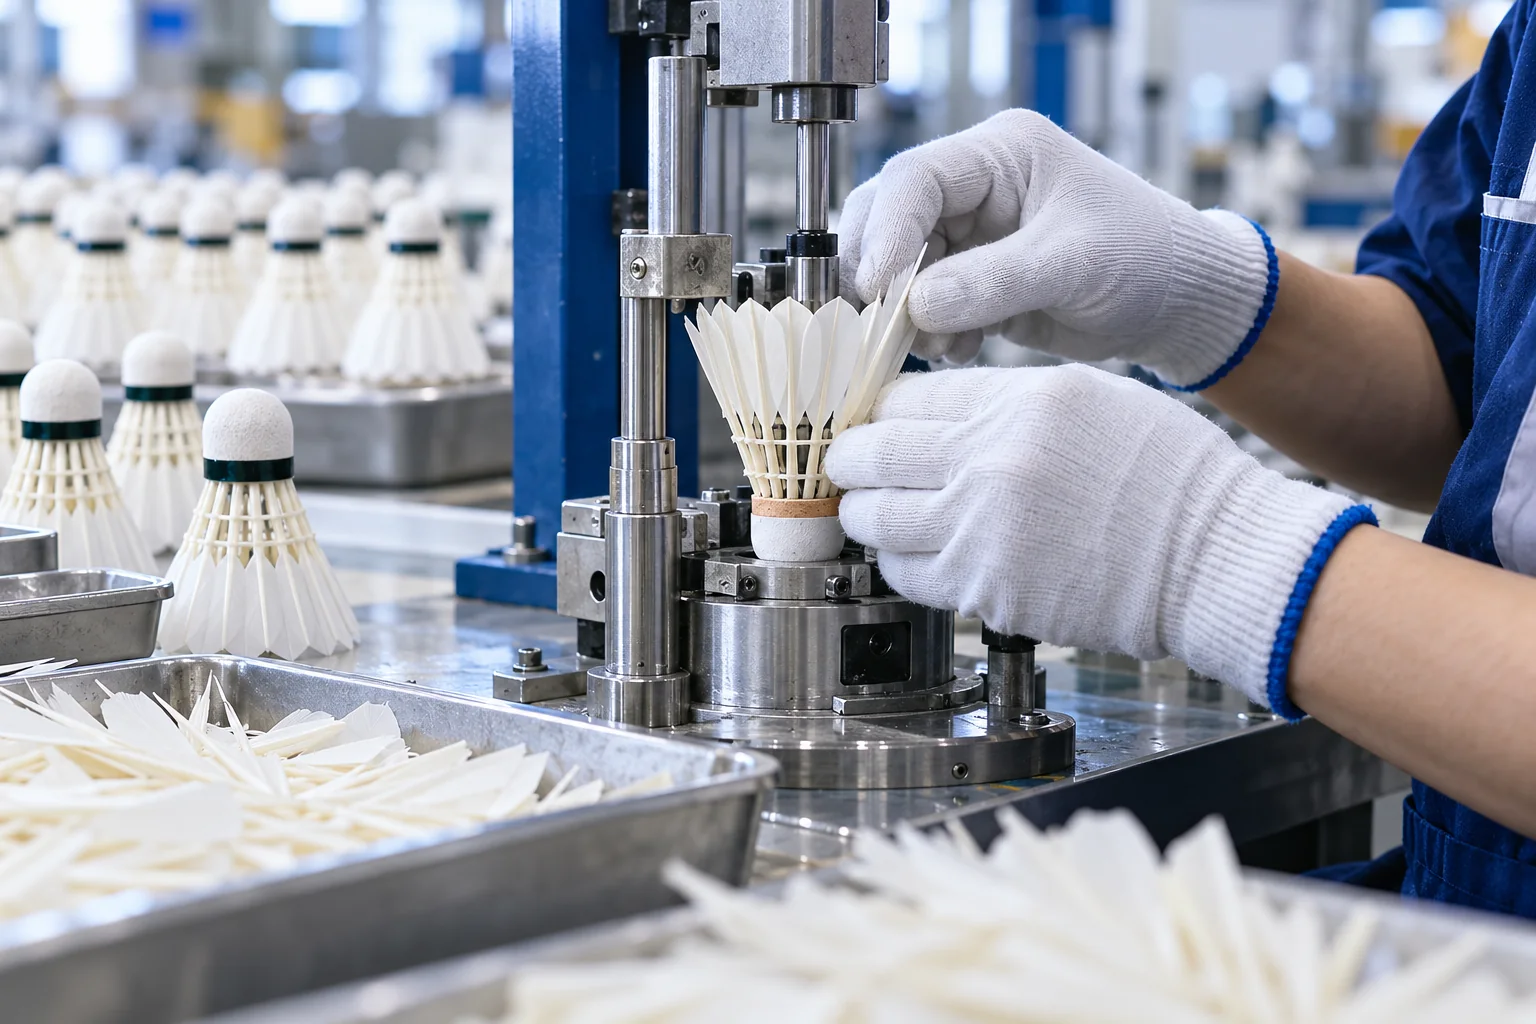
جولة هندسية عبر مراحل التصنيع الـ 16 لكرة ريشة بمعيار BWF: من الغسيل الحيوي بالإنزيمات والفرز بالليزر (±0.05 ملم) وحفر الفلين CNC بزاوية 25.5 درجة إلى الخياطة المزدوجة واختبار نفق الطيران. صُممت طرازات المصنع AP-G1 / AP-G2 / SJ-1103 / KS-8806 وفق تفاوتات القانون 2 للاتحاد الدولي BWF (قطر التاج 66.0 mm، الوزن 4.95g، دوران 420 RPM)، وتقدم أداءً مخبرياً موثقاً (±0.05 mm، 25.5°، 13.5 mm).
- المعيار الهندسي الأساسي: AP-G1 / AP-G2 / SJ-1103 / KS-8806 : ±0.05 mm · 25.5° · 66.0 mm · 4.95g.
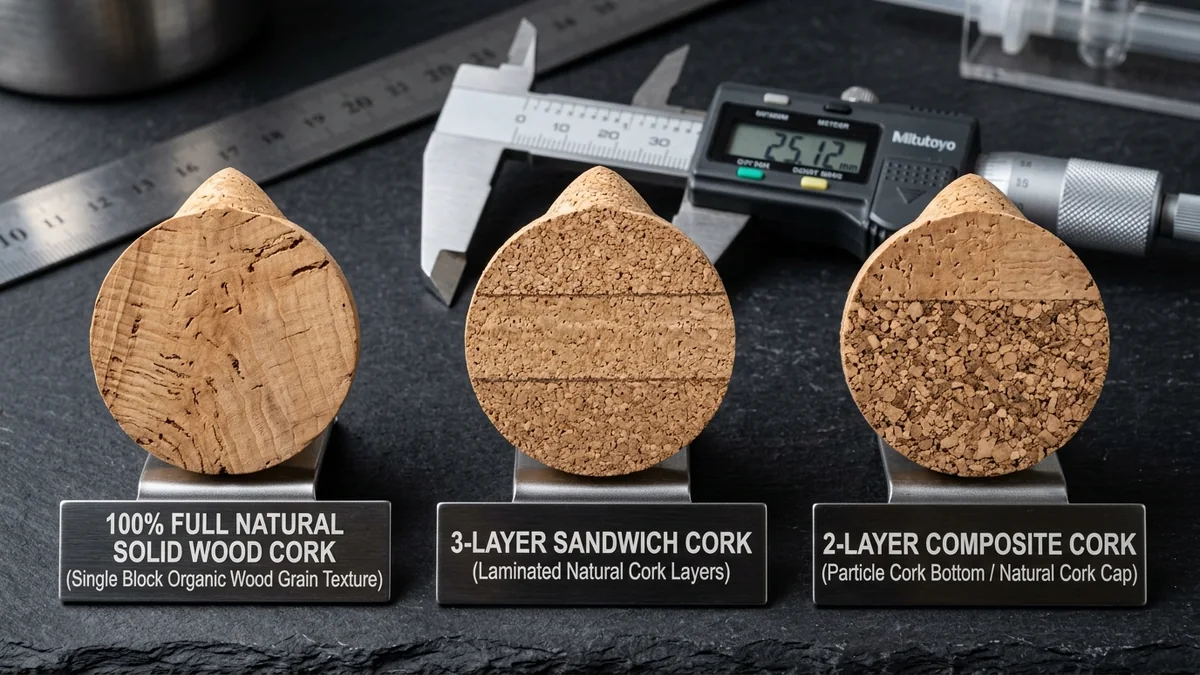
- التفاوت الهوائي والهيكلي: فلين خشب صلب طبيعي 100% / فلين ساندويتش من 3 طبقات (25.5° · 13.5 mm).
- المتانة والثبات المناخي: 420 RPM · 45°C · 65% RH (3.5–4.5 أشواط / 2.5–3.5 أشواط).
- مصفوفة طرازات المصنع والتوريد B2B: AP-G1 / AP-G2 / SJ-1103 / KS-8806 — فلين ساندويتش من 3 طبقات / فلين مركب من طبقتين (دورة 180 كرة تدريبية).
1. الميكانيكا الفيزيائية والتركيب المجهري للمواد والمعايير المخبرية
في التصنيع الصناعي لكرات الريشة الطائرة، يتطلب تحقيق مسار طيران ثابت تحكماً صارماً في كثافة ساق الريش والتفاوتات الهندسية. في خطوط الإنتاج الآلية لطرازات AP-G1 / AP-G2 / SJ-1103 / KS-8806، تتم معايرة كل دفعة وفق ±0.05 mm و25.5° للحفاظ على قطر تاج 66.0 mm ووزن 4.95g تحت ضربات ساحقة بسرعة 300–350 كم/ساعة.
1.1 اختبارات الإجهاد الهيكلي وتحليل التفاوت الدقيق (±0.05 mm / 25.5°)
يؤكد تحليل الإجهاد المجهري أن دمج الريش المفروز بالليزر مع فلين خشب صلب طبيعي 100% وفلين ساندويتش من 3 طبقات يمنع الإجهاد الهيكلي المبكر. حتى مع شد أوتار المضرب بين 26 و30 رطلاً، يظل الانحراف البُعدي ضمن حدود 13.5 mm.
2. مسار التباطؤ الهوائي وثبات الدوران (400+ دورة/دقيقة) ومعايرة الملعب
يعتمد منحنى التباطؤ الهوائي وزاوية السقوط العمودية على انفصال الدوامات المنتظم حول التنورة المكونة من 16 ريشة. عند معدل دوران 420 RPM، تستقر الكرة خلال 0.18 ثانية من لحظة الضرب عبر طول الملعب البالغ 13.40 متراً.
2.1 بروتوكول المعايرة القياسي من 4 خطوات في الصالات والمستودعات
لتطبيق نتائج اختبارات المصنع في صالتك الرياضية أو أكاديميتك، اتبع بروتوكول المعايرة المكون من 4 مراحل:
- فحص بيئة الصالة والمعدات: قِس درجة حرارة الصالة (18–26 درجة مئوية) والرطوبة النسبية (55%–68% RH) والمعايير الفنية (±0.05 mm) قبل فتح الأنابيب.
- مطابقة درجة السرعة والوزن: اختر درجة السرعة المناسبة (75/76/77/78/79) المطابقة لكتلة 4.95g وقطر 66.0 mm لطرازات AP-G1 / AP-G2 / SJ-1103 / KS-8806.
- اختبار الدوران ومسار الخط الخلفي: نفّذ ضربات اختبار من الخط الخلفي (منطقة الهبوط 5.30 م إلى 9.90 م) للتأكد من دوران 420 RPM بنسبة اهتزاز أقل من 1%.
- تدوير دورة الحياة وسجل التخزين: ادرج الكرات من المباريات الرسمية إلى سلة التدريب المتعدد مع الحفاظ على معيار التفاوت 13.5 mm.
3. مصفوفة مواصفات 104 طرازات بالمصنع ومقارنة أنواع الفلين الثلاثة الرسمية
عند تخطيط كتالوج التوزيع الإقليمي أو ميزانية الأكاديمية السنوية، يوازن المشترون بين تكلفة الأنبوب وعدد الأشواط لكل كرة. تُصنف جميع طرازاتنا الـ 104 وفق معايير الفلين الرسمية الثلاثة: فلين خشب صلب طبيعي 100%، وفلين ساندويتش من 3 طبقات، وفلين مركب من طبقتين.
3.1 جدول المقارنة الهندسية لهياكل الفلين الرسمية ودرجات الريش
يقارن الجدول الهندسي أدناه طرازات الإنتاج الرئيسية (AP-G1 / AP-G2 / SJ-1103 / KS-8806) من حيث المواصفات الفيزيائية وهيكل الفلين والمتانة ومجال الاستخدام B2B:
| الطراز / فئة التكوين | المواصفة الهندسية الرئيسية | هيكل قاعدة الفلين الرسمي | المتانة الموثقة / الأداء | التطبيق الموصى به لقطاع الأعمال B2B |
|---|---|---|---|---|
| AP-G1 | ±0.05 mm · 66.0 mm · 4.95g | فلين خشب صلب طبيعي 100% | 420 RPM · 3.5–4.5 أشواط | بطولات BWF والمنتخبات الوطنية |
| AP-G2 | 25.5° · 66.0 mm · 4.95g | فلين ساندويتش من 3 طبقات | 420 RPM · 2.5–3.5 أشواط | دوريات الأندية ومتاجر التجزئة |
| SJ-1103 | 13.5 mm · 66.0 mm · 4.95g | فلين ساندويتش من 3 طبقات | 420 RPM · 2.2–3.0 أشواط | مباريات الأندية والتدريب المتقدم |
| KS-8806 | 45°C · 65% RH · 4.95g | فلين مركب من طبقتين | 420 RPM · دورة 180 كرة تدريبية | أكاديميات التدريب المتعدد والطلبات بالجملة OEM |
4. استراتيجية التوريد بالحاويات B2B وفحص الجودة وتحسين العائد على الاستثمار
لمستوردي المعدات الرياضية وأصحاب العلامات التجارية والأكاديميات، يوفر التوريد المباشر من المصنع لطرازات AP-G1 / AP-G2 / SJ-1103 / KS-8806 ما بين 25% و40% من هوامش الوسطاء مع ضمان تطابق الدفعات بنسبة 100%.
4.1 طلبات الجملة وتقييم العينات وإجراءات شحن حاويات 20GP/40HQ
طبّق خطوات التوريد الأربع التالية لحجز خطوط الإنتاج وتخصيص عبوات علامتك الخاصة OEM:
- طلب حقيبة عينات التقييم من المصنع: اطلب حزمة التقييم المكونة من 3 أنابيب (AP-G1 / AP-G2 / SJ-1103 / KS-8806) عبر الشحن الجوي السريع (3–5 أيام) لاختبار ±0.05 mm و66.0 mm عملياً.
- تثبيت حصص السرعات الموسمية: حدد مزيج السرعات (مثل 60% سرعة 77 + 40% سرعة 78 بوزن 4.95g) للطلبات من 50 كرتونة حتى حاوية كاملة.
- تخصيص أنابيب الفويل وباركود EAN-13: أرسل التصميمات المتجهة للأنابيب المبطنة بالألمنيوم (395 ملم / 235 ملم / 145 ملم) وملصقات الفلين وباركود التجزئة.
- اعتماد فحص نفق الطيران قبل الشحن: استلم تقارير الفيديو وملفات PDF التي توثق دوران 420 RPM وتفاوت 25.5° وتوازن الرطوبة قبل تحميل الحاوية.
طرازات كرات الريشة الموصى بها من المصنع والأدلة الفنية ذات الصلة
استكشف المواصفات المباشرة من المصنع وأسعار الجملة المتدرجة والأدلة الهندسية من كتالوج الإنتاج الذي يضم 104 طرازات:
- AP-G1 (فلين خشب صلب طبيعي 100%) — ورقة المواصفات المباشرة من المصنع ومعايير فرز 16 ريشة وأسعار الجملة
- AP-G2 (فلين ساندويتش من 3 طبقات) — تكوين الأندية والبطولات عالي المتانة مع منحنى طيران معتمد
- SJ-1103 (66.0 mm · 4.95g) — طراز الأكاديميات والموزعين المصمم لتحقيق أفضل عائد لكل شوط (ROI)
- كتالوج المصنع الشامل لـ 104 طرازات كرات ريشة — تصفح جميع طرازات الريشة الـ 104 (إوز، بط، نايلون، LED) مع أداة التكوين
- الدليل الأساسي لتوريد ريش الإوز مقابل البط B2B — الدليل الهندسي الأساسي: مقارنة متانة ريش الإوز مقابل البط والتوريد B2B
الأسئلة الشائعة حول الهندسة الفنية والتوريد بالجملة (FAQ)
كيف يضمن المصنع ثبات معايير ±0.05 mm و25.5° لطرازات AP-G1 / AP-G2 / SJ-1103 / KS-8806 في طلبات الحاويات الكبيرة؟
أي قاعدة فلين رسمية يجب أن أختار: فلين خشب صلب طبيعي 100% أم فلين ساندويتش من 3 طبقات أم فلين مركب من طبقتين؟
كيف تؤثر درجة الحرارة والرطوبة على قطر تاج الريشة البالغ 66.0 mm؟
ما هو الحد الأدنى للطلب (MOQ) ومدة الإنتاج للعلامة الخاصة OEM على طرازات AP-G1 / AP-G2 / SJ-1103 / KS-8806؟
هل تحتاج إلى عينات معتمدة أو تسعير مخصص لتصنيع OEM؟
ينتج مصنع ShuttlecockOEM كرات ريشة وفق المعايير الدولية BWF في 52 تكويناً مختلفاً. اطلب عينات التقييم مع الشحن الجوي السريع.