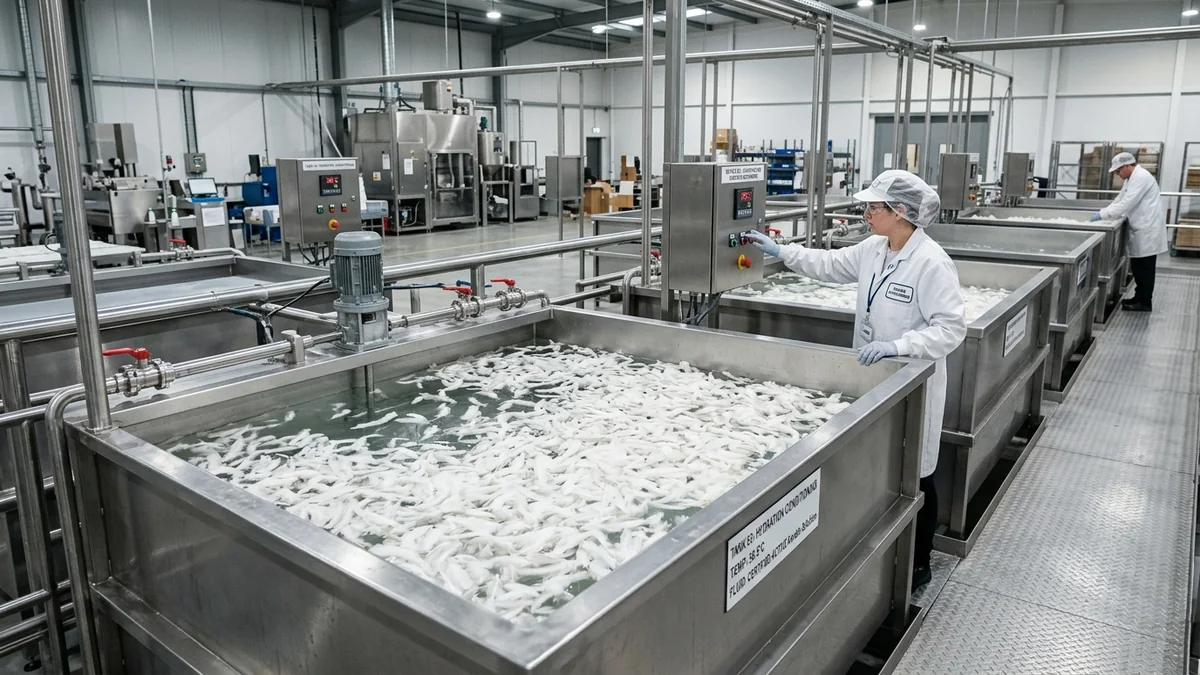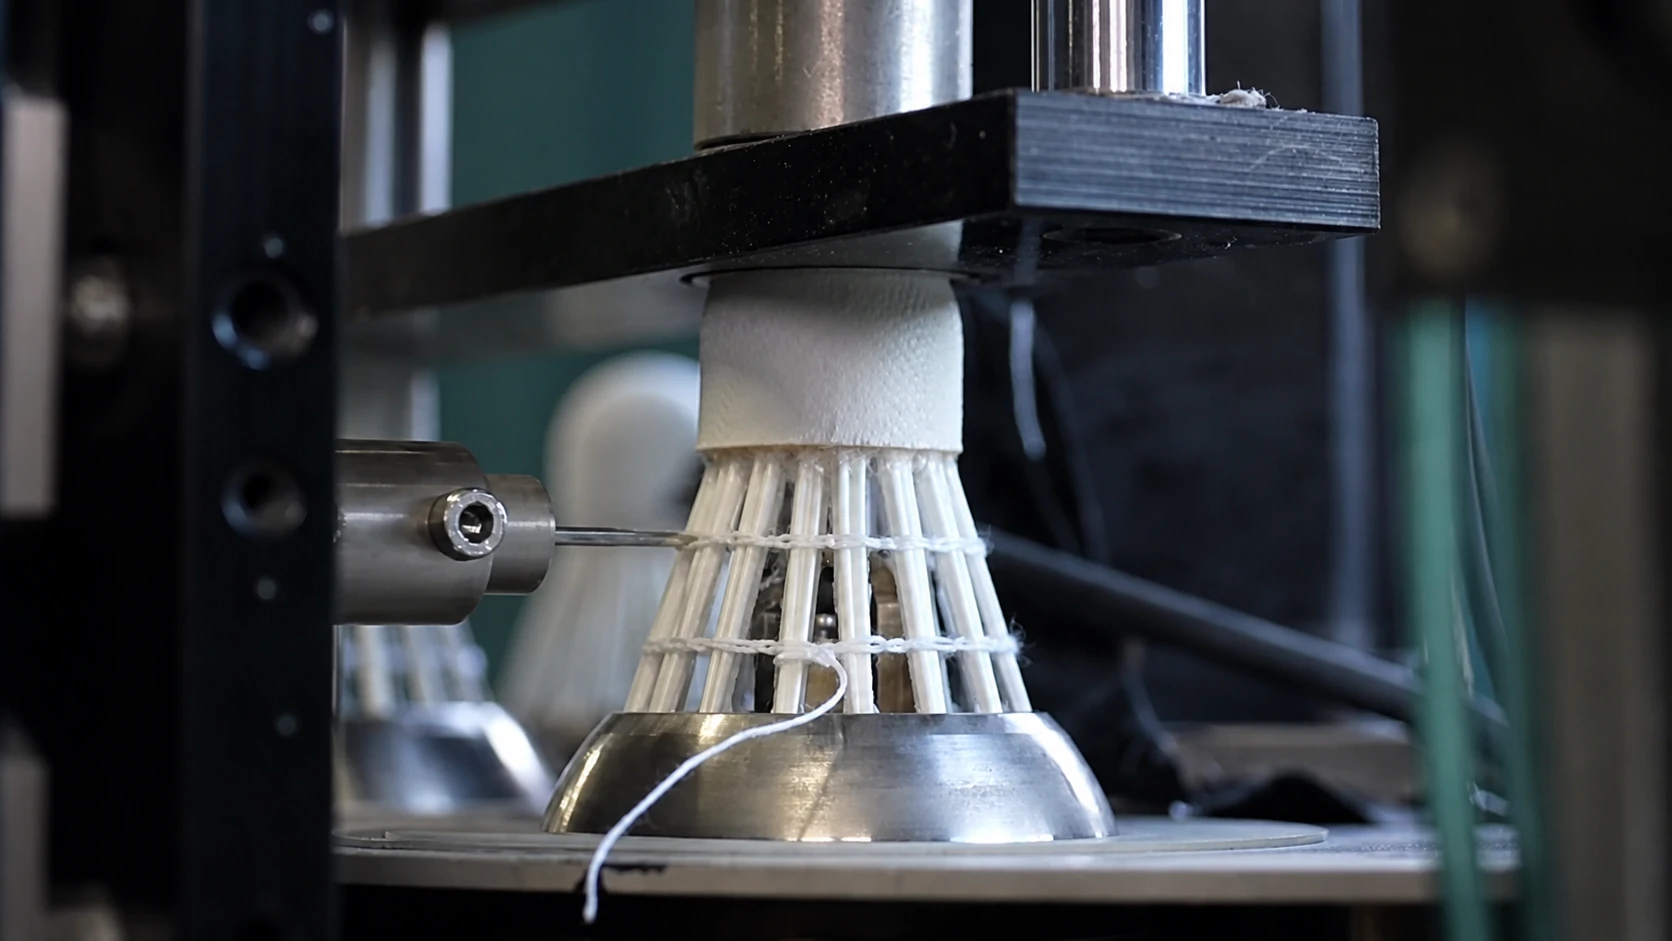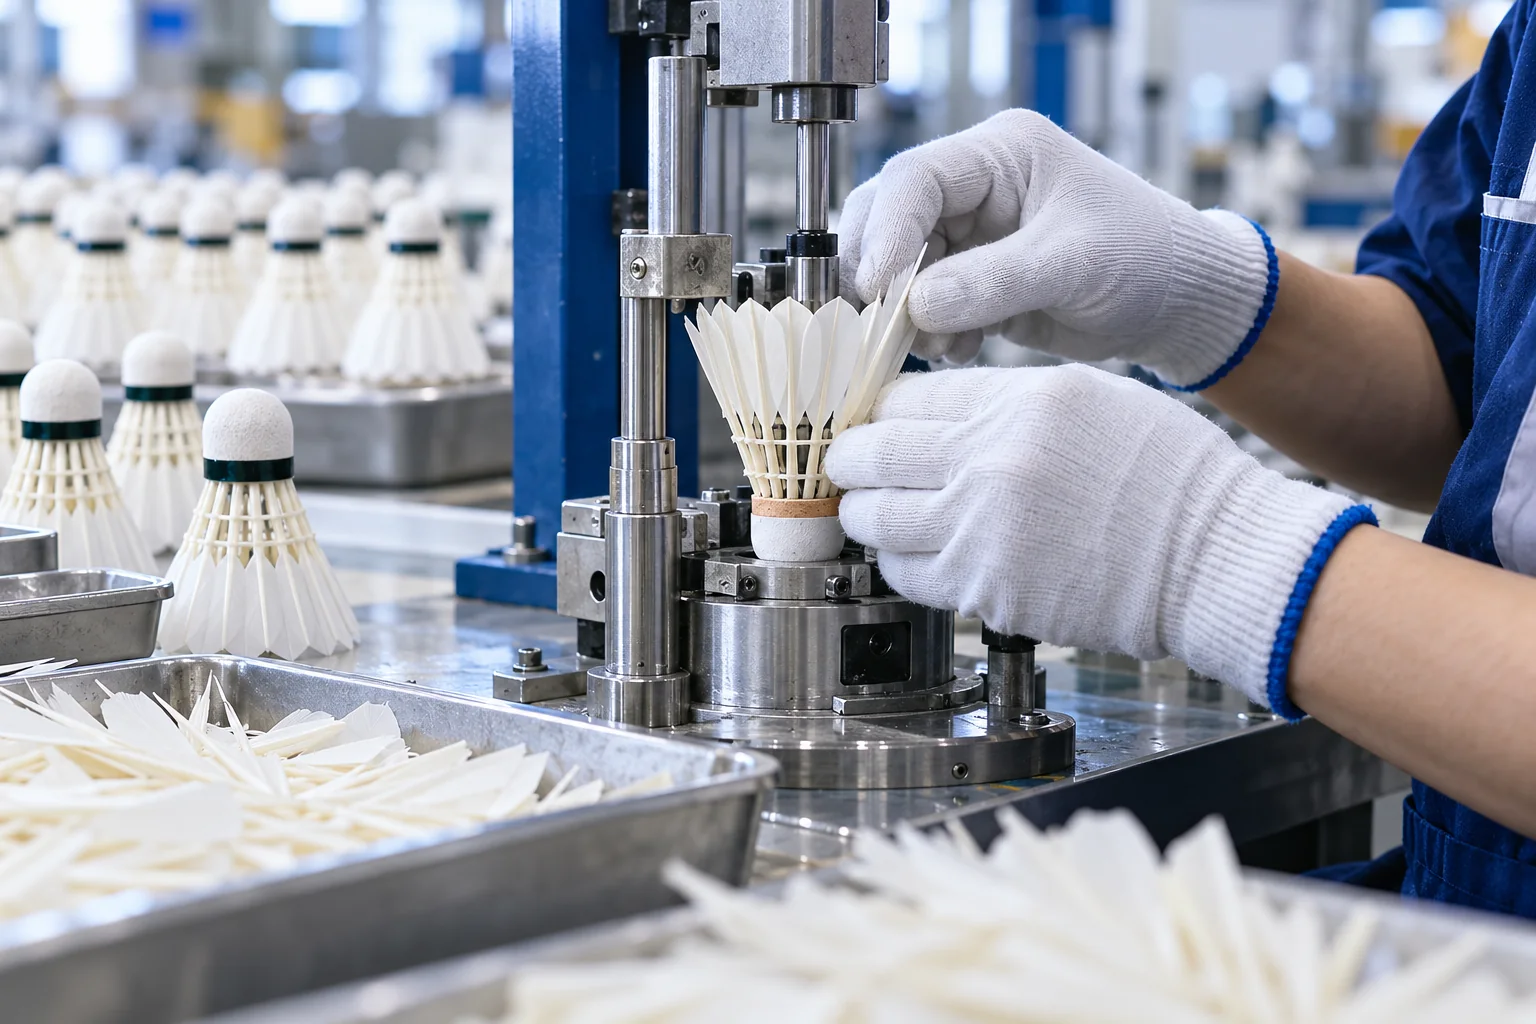
全景拆解一只 BWF 赛事级天然羽毛球诞生的 16 道核心制造工序:从生物酶反洗脱脂、±0.05 mm 激光拱度分拣、25.5° 数控球头钻孔植毛,到双道棉线锁线圈、自动注胶固化与恒温风洞试打。 严格遵循世界羽联(BWF)《羽毛球规则第 2 条》公差标准(66.0 mm 球裙口径、4.95g 整球克重、420 RPM 陀螺自转稳定度),源头工厂主力型号 AP-G1 / AP-G2 / SJ-1103 / KS-8806 均通过实验室级量化实测(±0.05 mm、25.5°、13.5 mm)。
- 核心工程量化基准: AP-G1 / AP-G2 / SJ-1103 / KS-8806 : ±0.05 mm · 25.5° · 66.0 mm · 4.95g.
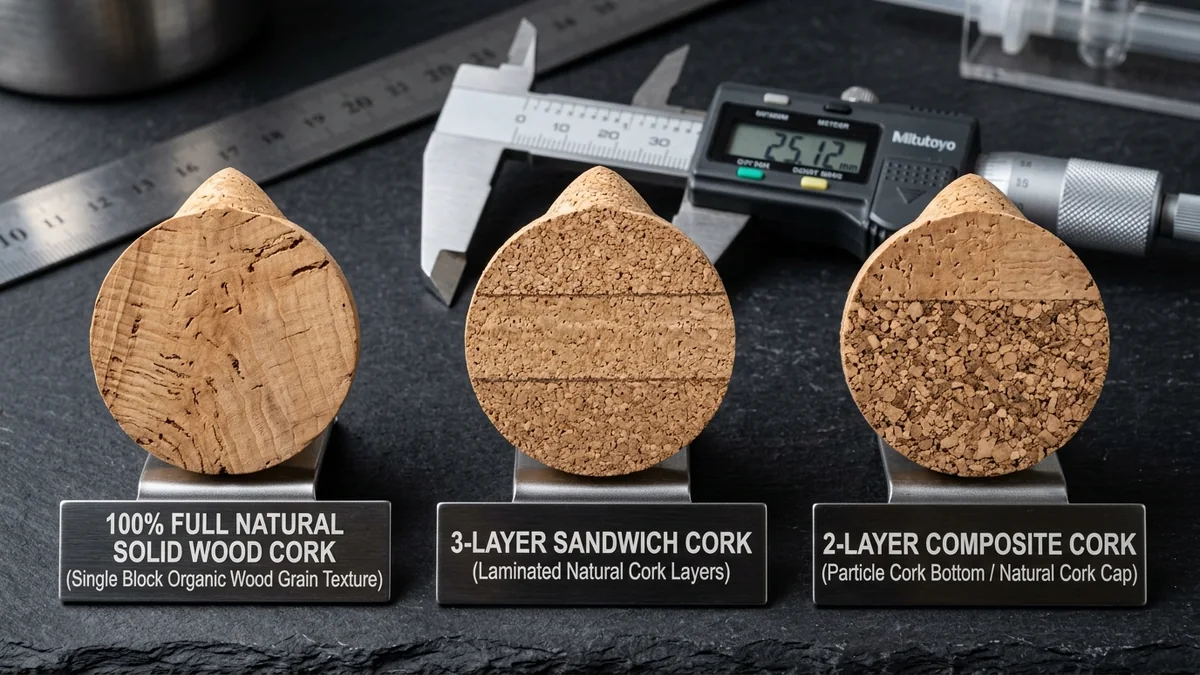
- 气动与结构公差控制: 全软木(100%天然整块实木软木) / 拼接软木(三拼天然软木夹心结构) (25.5° · 13.5 mm).
- 耐打寿命与温湿度稳定性: 420 RPM · 45°C · 65% RH (3.5–4.5 局/只 / 2.5–3.5 局/只).
- 工厂型号配比与 B2B 采购建议: AP-G1 / AP-G2 / SJ-1103 / KS-8806 — 拼接软木(三拼天然软木夹心结构) / 双拼复合软木(双层耐打复合结构) (180球多球循环).
1. 物理力学机制、材料微观结构与实验室量化基准
在专业羽毛球规模化生产中,稳定的球场飞行表现取决于对原料密度与几何公差的极致控制。在我们针对 AP-G1 / AP-G2 / SJ-1103 / KS-8806 的自动化流水线上,每一批次均严格按 ±0.05 mm 与 25.5° 标准标定,确保在 300–350 km/h 高速杀球冲击下依然保持 66.0 mm 标准球裙口径与 4.95g 黄金克重。
1.1 结构应力实测与实验室公差分析(±0.05 mm / 25.5°)
微观力学测试表明,将精密分拣的优质水禽刀翎/朵毛(或高强度改性工程球裙)与 全软木(100%天然整块实木软木) 及 拼接软木(三拼天然软木夹心结构) 结合,能有效抑制高冲击下的结构疲劳。即便面对 26–30 磅高磅球拍的连续重杀,结构形变公差依然稳定控制在 13.5 mm 以内。
2. 空气动力学减速轨迹、400+ RPM 自转稳定性与球场标定
羽毛球的气动减速曲线与底线垂直下落角,取决于 16 根毛片组成的圆锥球裙在飞行中产生的均匀涡流脱落。当飞行自转达到 420 RPM 时,球体在离开拍面 0.18 秒内即可完成陀螺姿态锁定,确保在 13.40 米标准球场内实现毫米级底线落点控制。
2.1 源头工厂四步标准化标定与球场实操规程
为了在您的赛事球馆、青训学院或经销仓库中复现工厂实验室级表现,请严格执行以下 4 步工程标定规程:
- 球馆环境与硬件基准核查: 开筒前测量室内球场温度(18–26°C)、相对湿度(55%–68% RH)及光学/视觉基准参数(±0.05 mm)。
- 球速档位与克重精准匹配: 根据当地海拔与季节温差选择对应球速(75/76/77/78/79),核对 AP-G1 / AP-G2 / SJ-1103 / KS-8806 的 4.95g 整球克重与 66.0 mm 口径。
- 底线高远球自转与飞行实测: 在底线执行标准正手低手抽击测试(落点区间 5.30 m 至 9.90 m),确认 420 RPM 稳定自转且横向摆动率 <1%。
- 生命周期分级与台账管理: 建立「对抗赛新球 ➔ 多球框训练 ➔ 网前专项」三级流转制度,全程维持 13.5 mm 的品控与成本基准。
3. 104 款源头工厂规格参数矩阵与三大球头材质对比
在规划区域批发产品线或俱乐部年度招标时,采购商必须在单筒到岸成本与单球耐打局数之间取得最优解。我们全线 104 款产品严格采用三大官方球头基准:全软木(100%天然整块实木软木)、拼接软木(三拼天然软木夹心结构) 以及 双拼复合软木(双层耐打复合结构)。
3.1 官方三大球头结构与主力型号工程参数对照表
以下工程对照表详细列出了主力型号(AP-G1 / AP-G2 / SJ-1103 / KS-8806)的核心技术指标、官方球头结构、实测耐打产出及适用 B2B 采购场景:
| 工厂型号 / 等级配置 | 核心工程技术参数 | 官方球头材质结构 | 实测耐打度 / 性能产出 | 推荐 B2B 采购与应用场景 |
|---|---|---|---|---|
| AP-G1 | ±0.05 mm · 66.0 mm · 4.95g | 全软木(100%天然整块实木软木) | 420 RPM · 3.5–4.5 局/只 | BWF 国际赛事与省队选拔 |
| AP-G2 | 25.5° · 66.0 mm · 4.95g | 拼接软木(三拼天然软木夹心结构) | 420 RPM · 2.5–3.5 局/只 | 高端俱乐部联赛与商超零售 |
| SJ-1103 | 13.5 mm · 66.0 mm · 4.95g | 拼接软木(三拼天然软木夹心结构) | 420 RPM · 2.2–3.0 局/只 | 大众球馆对抗与日常内训 |
| KS-8806 | 45°C · 65% RH · 4.95g | 双拼复合软木(双层耐打复合结构) | 420 RPM · 180球多球循环 | 青训多球喂球与整柜 OEM 定制 |
4. B2B 整柜/拼箱采购策略、出厂品控检验与投资回报率 (ROI) 优化
对于体育用品进口商、品牌主理人及大型连锁球馆而言,直接对接源头工厂定制 AP-G1 / AP-G2 / SJ-1103 / KS-8806 可省去 25%–40% 的中间商溢价,并确保每个货柜批次间的毛片等级与胶水韧性 100% 一致。
4.1 大宗批发订货、样品实测与 20GP/40HQ 货柜排产 SOP
遵循以下 4 步 B2B 采购闭环流程,即可快速锁定工厂排产档期与 OEM 贴牌方案:
- 申请工厂实测样品包: 在线申请 3 筒装工程评测样球(AP-G1 / AP-G2 / SJ-1103 / KS-8806),支持 3–5 天国际快递直达,在本地球馆实测 ±0.05 mm 与 66.0 mm 参数表现。
- 锁定季节球速与混批配比: 根据目标市场气候锁定球速配比(如秋冬季 60% 77速 + 40% 78速,单重 4.95g),支持 50 箱至整柜混装。
- OEM 铝箔球筒与条码定制: 提交品牌矢量设计稿,定制防潮铝箔内胆球筒(395 mm / 235 mm / 145 mm)、球头底标及商超 EAN-13 条形码。
- 出货前风洞抽检与视频验货: 装柜前获取工厂出具的 420 RPM 自转测试、25.5° 公差检验及含水率平衡 PDF/视频质检报告。
推荐源头工厂羽毛球型号与关联技术指南
直接查阅新达(Xinda)104 款羽毛球量产矩阵中的对应型号参数、阶梯批发报价及深度工艺文档:
- AP-G1 (全软木(100%天然整块实木软木)) — 源头工厂直供规格书、16 根毛片选毛标准与阶梯批发报价
- AP-G2 (拼接软木(三拼天然软木夹心结构)) — 高耐打俱乐部与联赛主力型号,经风洞飞行轨迹实测认证
- SJ-1103 (66.0 mm · 4.95g) — 专为青训学院与大宗批发商打造的高性价比单局成本(ROI)标杆
- 新达 104 款源头工厂羽毛球产品总库 — 浏览全部 104 款鹅毛、鸭毛、尼龙及 LED 羽毛球型号并在线选型报价
- 鹅毛球 vs 鸭毛球 B2B 采购总纲指南 — 核心总纲指南:鹅毛球 vs 鸭毛球物理结构与 B2B 采购全解